EN 10168 Block C (C70): Ståltillverkningsprocess och Tätning (Deoxidation)
Innan vi dyker ner i de exakta procenttalen för kol, krom och svavel i materialets kemiska analys, måste vi förstå själva ursprunget. Hur smältes och renades stålet egentligen?
Detta redovisas under kod C70: Ståltillverkningsprocess (Steelmaking process) på materialcertifikatet. För anläggningsägare och konstruktörer av tryckbärande utrustning är C70 inte bara en informativ bokstavskombination – det är här vi säkerställer att stålet överhuvudtaget är lagligt att använda i tryckkärl enligt PED 2014/68/EU.
Det absolut viktigaste kravet: Tätat stål (Killed Steel)
När stål smälts i en ugn innehåller det stora mängder syre. Om stålet får svalna och stelna med syret kvar, kommer syret att reagera med kolet och bilda kolmonoxidbubblor. Resultatet blir ett poröst stål fullt av inre håligheter (otätat stål). Ett sådant stål skulle omedelbart spricka under högt tryck.
För att förhindra detta måste stålet ”tätas” (deoxideras). Detta görs genom att stålverket tillsätter ämnen som kisel (Si) eller aluminium (Al) i smältan. Dessa ämnen binder syret och bildar slagg som flyter upp till ytan, vilket lämnar ett rent, homogent och tätt stål.
- Lagkravet: Enligt de harmoniserade standarderna för tryckkärlsdirektivet (exempelvis SS-EN 10216-2 för rör och SS-EN 10028-2 för plåt) måste stålet vara helt tätat (Fully killed).
- På certifikatet: Under kod C70 (eller som en fotnot till kemin) ska det tydligt framgå att stålet är tätat. Ofta anges detta med förkortningar som ”Fully Killed”, ”Al-killed” (aluminiumtätat) eller ”Si-killed” (kiseltätat). Ser du inte att detta är materialet en enorm säkerhetsrisk.
Tillverkningsmetoderna: Hur smältes stålet?
Under C70 redovisar tillverkaren även vilken typ av ugn och sekundärmetallurgi som har använts. Moderna stålverk använder ofta kombinationer av dessa metoder för att nå extrem renhet:
1. EAF (Electric Arc Furnace / Ljusbågsugn)
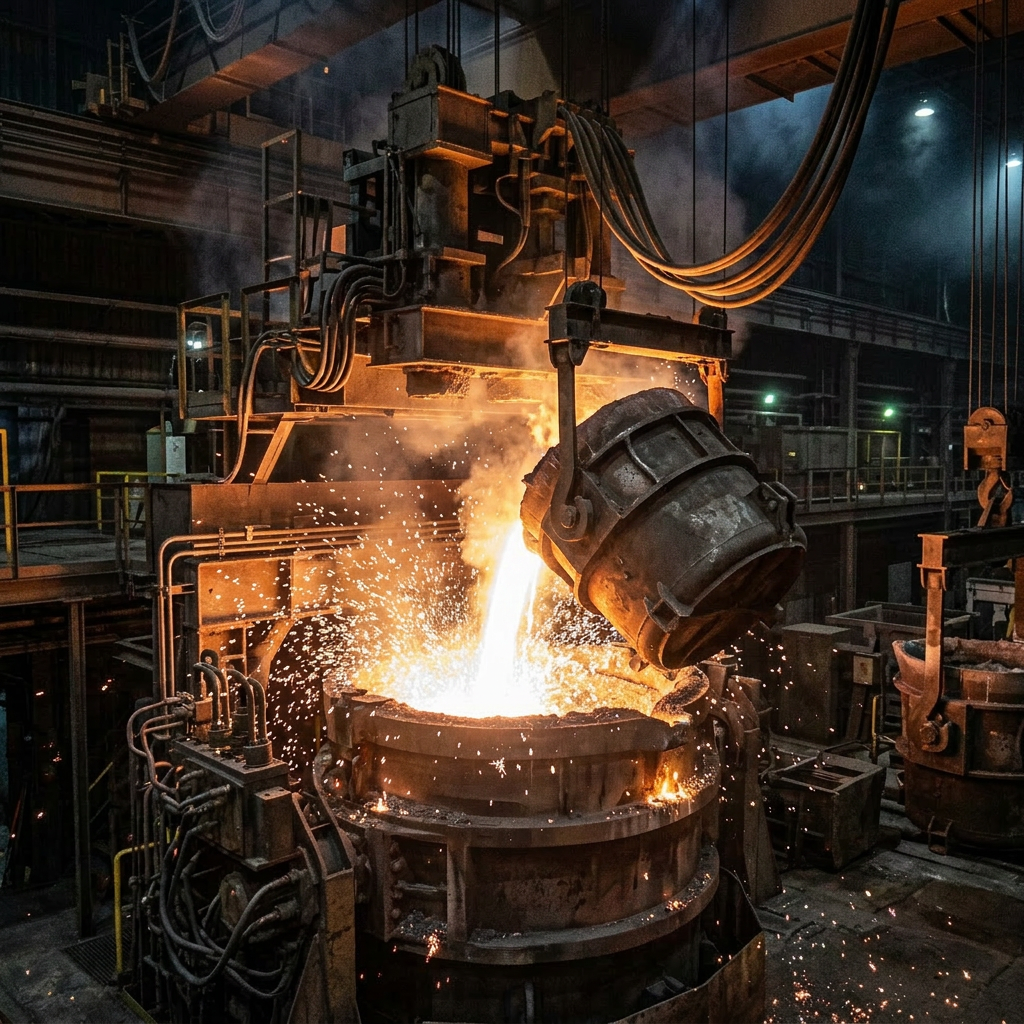
Detta är den absolut vanligaste metoden för att tillverka rör och flänsar idag, särskilt i Europa. Man fyller en gigantisk ugn med återvunnet stålskrot och sänker ner massiva grafitelektroder. En enorm elektrisk ljusbåge smälter skrotet vid temperaturer över 1600 grader Celcius.
- Vad det innebär: EAF-stål är utmärkt och miljövänligt (cirkulärt), men eftersom det bygger på skrot måste CynerG och ni som inköpare vara extra vaksamma på spårämnen (som koppar från gamla elkablar i skrotet) i den kemiska analysen, eftersom detta kan påverka svetsbarheten (CEV-värdet).
2. BOF / LD (Basic Oxygen Furnace / Syngasugn)
Här använder stålverket flytande råjärn direkt från en masugn (nybrutet stål från järnmalm) och blåser in rent syre med överljudshastighet för att bränna bort överflödigt kol.
- Vad det innebär: BOF producerar extremt rent stål med mycket låga halter av skräpämnen. Detta är ofta det föredragna alternativet för extremt krävande rörledningar där materialets renhet är kritisk.
3. AOD (Argon Oxygen Decarburization)
Om ni köper austenitiskt rostfritt stål (som 316L/1.4404) eller Duplex, kommer ni nästan alltid att se AOD under kod C70.
- Vad det innebär: Detta är en specialugn där man blåser in en blandning av argon och syre. Det är den enda effektiva metoden för att kunna sänka kolhalten till de extremt låga nivåer som krävs för L-klassade stål (som 316L, max 0,03 % kol) utan att samtidigt råka bränna bort det dyra och livsviktiga kromet.
4. VD (Vacuum Degassing / Vakuumavgastning)
För de allra mest krävande petrokemiska applikationerna (Sour Service/H2S) räcker vanliga ugnar inte. Då placeras den flytande stålsmältan i en vakuumkammare.
- Vad det innebär: Vakuumet suger bokstavligen ut skadliga gaser, primärt väte (Hydrogen), ur det flytande stålet. Väte är den främsta orsaken till kallsprickor och väteförsprödning. Står det ”VD” under C70 vet ni att ni har köpt ett riktigt premiumstål för krävande miljöer.
CynerG:s Råd till Konstruktörer
Läs aldrig den kemiska tabellen (C71-C92) isolerat. Om ni specificerar material för en extremt krävande miljö, kan CynerG hjälpa er att skriva in krav redan på stålets tillverkningsprocess (C70) i era inköpsordrar. Genom att kräva vakuumavgastning (VD) eller helt aluminiumtätat stål (Al-killed) eliminerar ni risken för sprickor långt innan röret ens har smitts.
EN 10168 Block C (C71–C92): Kemisk analys, Svetsbarhet och Kolatomekvivalent (CEV)
Efter att ha granskat stålets mekaniska styrka och formbarhet är det dags att titta på själva receptet”. I Block C på ett materialcertifikat är koderna C71 till C92 reserverade för materialets kemiska sammansättning.
Det är den kemiska analysen som förklarar varför stålet är starkt, rosttrögt eller värmebeständigt. Men framför allt är det dessa siffror som avgör om rördelen eller ventilen överhuvudtaget går att svetsa fast i er anläggning utan att spricka.
På CynerG Group AB vet vi att en missad detalj i den kemiska analysen kan leda till katastrofala svetsfel under montering. Enligt Tryckkärlsdirektivet (PED) och AFS 2023:5 måste materialet vara lämpligt för sin avsedda bearbetning, och svetsbarheten måste bevisas här.
C71 vs C72: Varifrån kommer provet?
Det räcker inte att bara titta på procenttalen för kol och krom; du måste veta när och var provet togs. EN 10168 skiljer på två helt olika typer av analyser:
C71: Smältanalys (Cast Analysis / Heat Analysis)
Detta är den i särklass vanligaste analysen för ett 3.1-certifikat. Provet tas med en slev direkt ur den flytande stålsmältan i stålverkets ugn, innan stålet hälls upp och stelnar.
- Vad det betyder: C71 representerar genomsnittet för hela den enorma stålbatchen (smältnumret). Det är dessa värden som stålverket garanterar och som jämförs med standardens krav.
C72: Produktanalys (Product Analysis)
Detta prov tas från den färdiga, stelnade produkten (exempelvis genom att borra ut spån ur det färdiga stålröret).
- Varför det är viktigt: När flytande stål stelnar, stelnar det inte exakt jämnt. Vissa ämnen (som kol och svavel) har en tendens att samlas i mitten av godset (segring). En produktanalys enligt C72 kommer därför alltid att skilja sig något från smältanalysen i C71. Om ni misstänker materialfel eller har extremt höga krav (som vid petrokemi och Sour Service), kan ni kräva att tillverkaren utför en produktanalys för att bevisa att den färdiga produkten håller måttet.
C73 – C92: De kritiska grundämnena
Under dessa koder listas de exakta halterna (i procent) av varje enskilt grundämne i stålet. Här är de absolut viktigaste ämnena som en inspektör eller svetsansvarig måste ha kontroll över:
Kol (C) – Balansen mellan styrka och svetsbarhet
Kol är det ämne som förvandlar mjukt järn till starkt stål. Ju mer kol, desto högre brottgräns och hårdhet.
- Faran: Om kolhalten blir för hög blir stålet omöjligt att svetsa. Det härdar när svetsen svalnar och spricker (kallsprickor). För vanliga tryckkärlsstål vill man ofta hålla kolhalten under 0,20 procent.
Svavel (S) och Fosfor (P) – Föroreningarna
Detta är oönskade skräpämnen från malmen och skrotet.
- Svavel gör stålet sprött vid höga temperaturer (varmsprödhet) och kan orsaka sprickor mitt i svetsfogen.
- Fosfor gör stålet sprött vid låga temperaturer (kallsprödhet).
- CynerG:s granskning: I krävande applikationer, som NACE-miljöer (raffinaderier med svavelväte), måste svavel och fosfor ofta begränsas till extremt låga nivåer, långt under vad den vanliga rörstandarden tillåter. Vi säkerställer att dessa tilläggskrav uppfylls under C71–C92.
Legeringsämnen (Cr, Mo, Ni)
För applikationer i extrem hetta eller korrosiva miljöer granskar vi legeringsämnena. Krom (Cr) och molybden (Mo) är avgörande i varmhållfasta ångrör (som 16Mo3 eller 13CrMo4-5) för att förhindra att röret långsamt deformeras (kryper) vid höga temperaturer. Nickel (Ni) tillsätts i rostfria stål och lågtemperaturstål för att garantera seghet i kyla.
Kolatomekvivalenten (CEV): Svetsarens viktigaste värde
Det räcker inte att bara titta på kolhalten för att veta om stålet går att svetsa. Andra ämnen, som mangan, krom och koppar, fungerar också som härdare och gör svetsningen svårare.
För att svetsingenjören ska kunna ställa in rätt ström och bestämma om röret måste förvärmas innan svetsning, räknar man om alla dessa ämnen till en gemensam siffra: Kolatomekvivalenten (Carbon Equivalent Value – CEV). Formeln som används är oftast IIW-formeln (International Institute of Welding).
- Varför det är kritiskt: Ett högt CEV-värde (över 0,40) innebär en stor risk för vätesprickor (kallsprickor) i den värmepåverkade zonen (HAZ) bredvid svetsen. Om CEV är högt måste svetsaren förvärma röret med gasol eller elmattor så att det svalnar långsamt och inte härdar.
- På certifikatet: CEV-värdet redovisas ofta som ett eget fält eller som en fotnot längst ner i den kemiska tabellen. Om det saknas måste er svetsansvarige sitta och räkna ut det manuellt baserat på koderna C73–C92 för att kunna skriva ett godkänt svetsdatablad (WPS).
PREN-talet: Den kritiska faktorn för Duplex och Rostfritt
Medan CEV-värdet är det viktigaste måttet för kolstål, är det helt irrelevant för Duplex och Super Duplex. För dessa höglegerade stål letar materialteknikern istället efter ett värde som kallas PREN (Pitting Resistance Equivalent Number).
PREN är ett teoretiskt mått på stålets motståndskraft mot gropfrätning (pitting corrosion) i miljöer med höga halter av klorider (som havsvatten eller aggressiva kemikalier).
Formeln bakom PREN
För att räkna ut PREN-talet hämtar man värdena från den kemiska analysen (C71–C92) för krom (Cr), molybden (Mo) och kväve (N) och sätter in dem i följande branschstandardiserade formel:
PREN = Cr + (3.3 x Mo) + (16 x N)
- Krom (Cr): Ger grundskyddet (passivskiktet).
- Molybden (Mo): Är 3,3 gånger mer effektivt än krom för att stoppa gropfrätning.
- Kväve (N): Är hela 16 gånger mer effektivt än krom, och är dessutom absolut avgörande i Duplex-stål för att säkerställa att balansen mellan austenit och ferrit blir rätt efter svetsning.
Varför PREN är livsviktigt för anläggningsägare
Om PREN-talet sjunker för lågt bryts stålets skyddande yta ner lokalt, och kloriderna ”äter” snabbt ett mikroskopiskt hål rakt igenom rörväggen, vilket leder till ett omedelbart läckage.
Olika anläggningar och standarder (som Norsok för offshore eller NACE för Sour Service) har stenhårda minimikrav på PREN:
- Standard Duplex (t.ex. EN 1.4462 / UNS S31803): Kräver nästan alltid ett PREN-tal på minst 34 eller 35.
- Super Duplex (t.ex. EN 1.4410 / UNS S32750): Är avsett för extremt korrosiva miljöer och kräver ett PREN-tal på minst 40.
CynerG:s Råd: Lita inte blint på materialstandarden
Ett stort problem i branschen är att materialstandarderna (som ASTM A790 för rör) tillåter ett ganska stort spann i den kemiska analysen. Om ett stålverk ligger på den absoluta miniminivån för krom, molybden och kväve som standarden tillåter, blir det formellt ett godkänt Duplex-rör – men PREN-talet kommer att vara för lågt för att klara kraven i exempelvis Norsok M-630!
När ni beställer Duplex måste ni, utöver materialstandarden, alltid skriva in: ”Materialet skall uppfylla ett minimum PREN-värde om 35 (för standard duplex) beräknat enligt formeln Cr + 3.3xMo + 16xN. Värdet ska redovisas i intyget under Block C.”
På CynerG Group AB kontrollräknar vi alltid PREN-talet vid granskning av certifikat för höglegerade stål för att säkerställa att ni får det korrosionsskydd ni faktiskt har betalat för.
CynerG:s Råd till Inköpare och konstruktörer
- Se upp för spårämnen (Tramp Elements): Moderna stålverk använder mycket återvunnet skrot. Det gör att stålet ofta innehåller små mängder koppar (Cu), krom (Cr) och bor (B) som inte ens finns med i den ursprungliga produktstandarden. Dessa ”osynliga” ämnen kan höja CEV-värdet så mycket att ett rör som normalt sett är lättsvetsat plötsligt spricker vid montering.
- Begär CEV i inköpsordern: Gör livet enklare för er svetsavdelning. Skriv alltid in i era inköpsordrar att tillverkaren uttryckligen måste beräkna och redovisa CEV-värdet på 3.1-certifikatet.
- Verifikation: Acceptera aldrig att ett testlabb skriver ”Enligt standard” i de kemiska rutorna. Exakta procentvärden för varje efterfrågat grundämne är ett absolut lagkrav.
Behöver ni hjälp att tyda kemin i ett komplext stål, eller skriva inköpskrav för Sour Service-anläggningar? CynerG Group AB hjälper till att säkra era materialval.