EN 10168 Block D: Oförstörande provning (NDT) och Täthetskontroll
När vi har bekräftat materialets spårbarhet (Block B) och dess teoretiska hållfasthet via destruktiva provningar (Block C), kommer vi till det block som undersöker själva integriteten hos den specifika rördelen, flänsen eller ventilen som ska monteras.
Koderna D01 till D99 i standarden EN 10168 är reserverade för oförstörande provning (Non-Destructive Testing, NDT) samt för produktens slutgiltiga täthetskontroll.
Syftet med Block D är att säkerställa att komponenten är helt fri från dolda inre defekter (som slaggstråk, porer eller bindfel i svetsar) och ytliga defekter (som varmsprickor eller slipskador) utan att skada eller förstöra produkten. På CynerG Group AB vet vi att Block D omfattar några av de strängaste legala kraven i Tryckkärlsdirektivet (PED) och Arbetsmiljöverkets föreskrift AFS 2023:5.
Det stränga lagkravet: RTPO-godkännande av personal
Innan du ens börjar läsa av testresultaten i Block D, måste du förstå den absolut viktigaste legala fallgropen för tryckbärande anordningar i kategori 3 och kategori 4 enligt PED.
Enligt Tryckutrustningsdirektivet (Bilaga I, avsnitt 3.1.3) måste den personal som utför oförstörande provning på permanenta förband (svetsar) vara godkänd av en tredjepartsorganisation som erkänts av ett medlemsland (Recognized Third-Party Organization, RTPO). Exempel på sådana organ är Kiwa, Inspecta, TÜV eller DEKRA.
CynerG:s Gransknings-Tips: Det räcker inte att NDT-operatören är certifierad enligt den vanliga standarden SS-EN ISO 9712:2022. Om certifikatet gäller en svetsad rörledning eller en svetsad ventil i ett högrisksystem, måste tillverkaren kunna uppvisa (eller referera till) att operatörens certifikat har ett formellt RTPO-godkännande. Saknas detta godkännande under Block D är provningen juridiskt ogiltig i Europa och utrustningen kan underkännas vid en extern installationsbesiktning enligt AFS 2023:11.
Volumetriska provningsmetoder (Inre defekter)
Dessa koder används för att redovisa tester som ”ser igenom” metallen för att hitta dolda inneslutningar eller djupt liggande sprickor.
D02: Ultraljudsprovning (Ultrasonic Testing – UT)
- Metod: Högfrekventa ljudvågor skickas in i materialet med en sökare enligt standarden SS-EN ISO 16810:2014. Ljudvågorna reflekteras mot materialets baksida eller eventuella inre defekter och registreras sedan digitalt.
- Användning: Detta är den primära metoden för att kontrollera inre homogenitet i tjockväggiga smidda flänsar, tunga plåtar och sömlösa rör. Det är extremt effektivt för att hitta plana defekter som lamineringar (inre skiktningar där stålet har delat sig under valsningen).
D03: Radiografisk provning (Radiographic Testing – RT / Röntgen)
- Metod: Komponenten genomlyses med röntgenstrålning eller gammastrålning enligt standarden SS-EN ISO 17636-1:2022. Strålningen fångas upp av en digital detektor eller en klassisk röntgenfilm på baksidan.
- Användning: Detta är industrins absolut säkraste metod för att dokumentera och kontrollera kvaliteten på svetsfogar i rörledningar. Metoden ger en permanent visuell bild där porer, slagg och bindfel (bristande sammansmältning mellan svetssträngen och rörväggen) framträder med full skärpa.
Ytprovningsmetoder (Ytnära defekter)
För att hitta mikroskopiska sprickor som har brutit igenom materialets yta och som kan utvecklas till utmattningssprickor under drift används ytprovning.
D04: Virvelströmsprovning (Eddy Current Testing – ET)
- Metod: Ett elektromagnetiskt fält induceras i materialet via en spol-sökare enligt standarden SS-EN ISO 15549:2019. Eventuella ytsprickor stör de elektriska virvelströmmarna i metallen, vilket omedelbart larmar operatören.
- Användning: Används slentrianmässigt vid automatiserad och snabb tillverkning av tunnväggiga stålrör för att upptäcka längsgående tillverkningsfel.
D05: Magnetpulverprovning (Magnetic Particle Testing – MT)
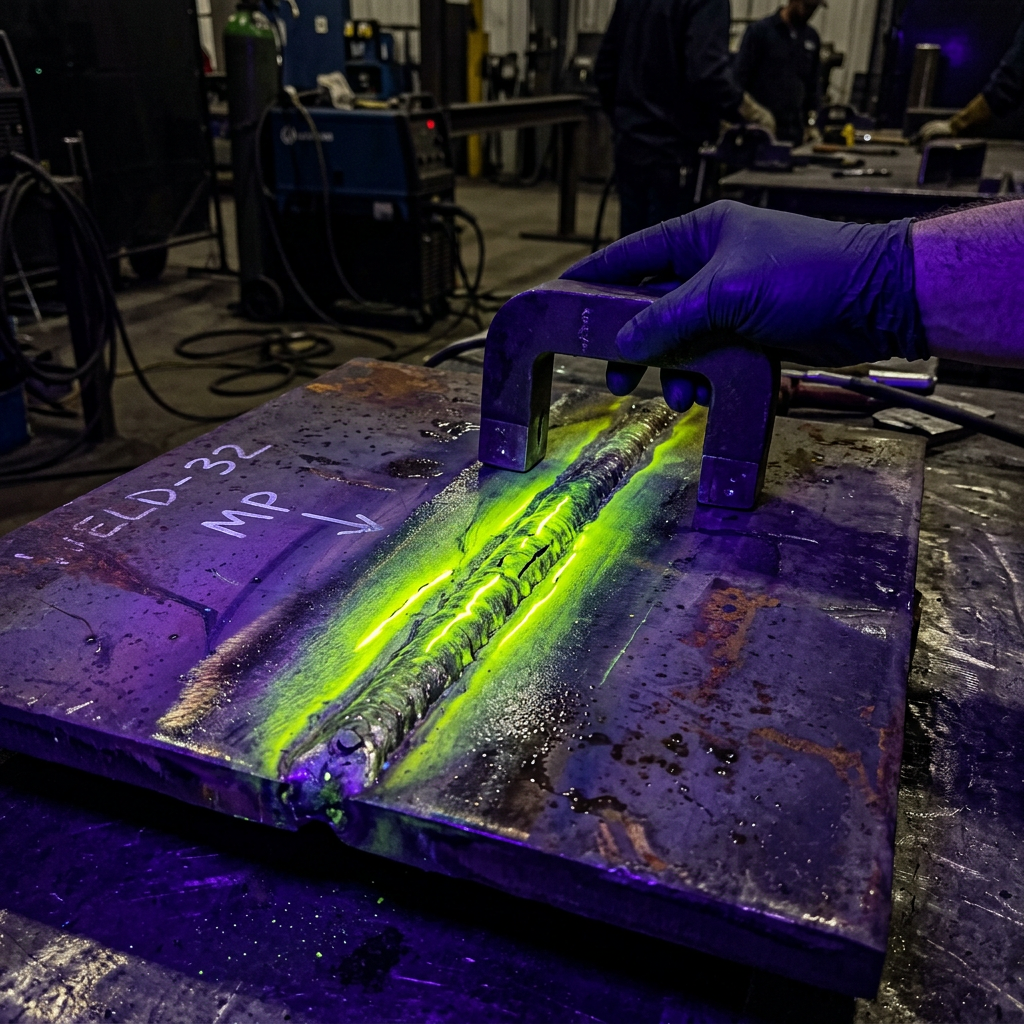
- Metod: Komponenten magnetiseras med en kraftig elektromagnet samtidigt som ett fint magnetiskt pulver (ofta fluorescerande under UV-ljus) sprayas över ytan enligt standarden SS-EN ISO 9934-1:2016. Om det finns en spricka bildas ett magnetiskt läckfält och pulvret samlas i en tydligt lysande linje över defekten.
- Användning: Den absolut bästa metoden för att hitta ytsprickor i ferromagnetiska material (kolstål och låglegerade stål), särskilt på externa svetsar och gängade partier.
D06: Penetrantprovning (Dye Penetrant Testing – PT)
- Metod: En färgstark vätska (oftast klarröd) sprayas på en kemiskt rengjord yta och tillåts krypa in i eventuella sprickor enligt standarden SS-EN ISO 3452-1:2021. Överflödet tvättas bort och en vit framkallare sprayas på. Framkallaren suger upp vätskan ur sprickan som ett läskpapper, vilket skapar en skarp röd indikation mot den vita bakgrunden.
- Användning: Eftersom magnetpulverprovning (MT) inte fungerar på omagnetiska material, är penetrantprovning den obligatoriska metoden för att kontrollera ytfel på austenitiska rostfria stål (som 304L och 316L) samt duplexstål.
D50: Hydrostatiskt tryckprov och täthetskontroll
När alla mekaniska och strukturella tester är godkända, måste komponenten bevisa sin funktion i praktiken under kod D50.
Ett hydrostatiskt tryckprov (eller täthetsprov med gas/luft) innebär att ventilen eller röret stängs, fylls med provningsvätska (oftast vatten med korrosionsinhibitorer) och trycksätts till ett tryck långt över sitt normala drifttryck, enligt standarder som SS-EN 12266-1:2012 (för ventiler) eller produktspecifika rörstandarder.
- Det legala provningstrycket: Enligt PED och AFS 2023:5 ska det hydrostatiska provningstrycket för en färdig tryckbärande anordning som standard uppgå till minst 1,43 gånger det maximalt tillåtna drifttrycket.
- På certifikatet: Under kod D50 får det inte bara stå ”Utförd”. Det ska finnas exakta mätdata redovisade: Provningstryck (exempelvis 63 bar), hålltid (exempelvis 10 minuter) samt provningsmedium (vatten). Dessutom måste det finnas en uttrycklig bekräftelse på att inga synliga läckage eller permanenta deformationer uppstod under testet.
CynerG:s Råd till Inköpare och Kvalitetsansvariga
Lämna aldrig Block D ogranskat med argumentet att ”tillverkaren har väl koll”.
- Kontrollera acceptansnivån: Att ett test är utfört betyder ingenting om acceptanskriteriet inte redovisas. Se till att det står inskrivet vilken kvalitetsnivå som har uppnåtts, till exempel kvalitetsnivå B enligt SS-EN ISO 5817:2023 för svetsar, vilket är standardkravet för högpresterande industriella rörledningar.
- Kräv fullständig redovisning vid tryckprov: Vissa distributörer försöker leverera rör där det står ”Tryckprovning: NDT utbytt”. Detta är tillåtet enligt vissa produktstandarder (där man ersätter tryckprovet med virvelström eller ultraljud i produktionen), men du som anläggningsägare måste säkerställa att detta byte är godkänt i er specifika rörledningsspecifikation och uppfyller kraven för er gällande kontrollklass.
Oförstörande provning är anläggningens sista skyddsnät mot dolda materialfel. Kontakta oss på CynerG Group AB – vi hjälper er att sätta rätt kravnivåer i era tekniska inköpsspecifikationer och granskar Block D i era certifikat så att ni kan driva er anläggning med total trygghet.