API 598:2023 – Tekniska guide till ventilinspektion och tryckprovning
Inom raffinaderi-, petrokemi- och processindustrin är en ventils tryckbärande integritet och sätestäthet en absolut levnadsförsäkring. När en ventil har tillverkats och monterats med rätt trim enligt API 600, 602, 623, 594 eller 609, måste den verifieras. Den globala standarden för denna verifiering är API 598 (Valve Inspection and Testing), vars nuvarande utgåva är 2023.
Denna sida går igenom standardens samtliga kapitel, provningsmoment, trycknivåer, varaktigheter och legendariska läckagegränser.
1. Omfattning och tillämpning (Scope)
API 598 definierar de obligatoriska och frivilliga kraven för inspektion, examination, kompletterande oförstörande provning (NDT) samt tryckprovning.
- Ventiltyper som omfattas: Standarden täcker mjuktätande (resilient-seated), keramiska/icke-metalliska samt metall-mot-metall-tätande ventiler av typerna slidventiler (gate), kägelventiler (globe), vridspjällventiler (butterfly), kulventiler (ball), backventiler (check) och kikventiler (plug).
- Tillämpningsområde: Den fungerar som ett övergripande komplement till de produktspecifika API-standarderna, men kan även avtalas för andra ventiltyper i samråd mellan köpare och tillverkare.
2. Fabriksinspektion och materialexamination (Inspection and Examination)
Innan en ventil trycksätts ställer standarden krav på noggranna kontroller av tillverkningen:
- Visuell granskning av gjutgods (MSS SP-55): Tillverkaren måste visuellt undersöka alla gjutna ventilhus, överdelar (bonnets), kåpor och stängningsorgan (kilar/käglor) för att säkerställa att ytojämnheter och defekter inte överstiger gränsvärdena i MSS SP-55.
- Kundinspektion & Witness Testing: Om det anges i inköpsordern (Purchase Order) har köparens inspektör rätt till fullt tillträde till tillverkarens anläggning. Inspektionen kan omfatta kontroll under montering, bevittning av trycktester (vilket numera uttryckligen tillåts ske på distans via remote video) samt granskning av mill-certifikat (MTR) och NDT-protokoll.
- Kompletterande examination (Supplementary Examination): Magnetpulverprovning (MT), radiografi (RT), penetrantprovning (PT) eller ultraljud (UT) av gjutgods eller smide utförs endast om detta uttryckligen har krävts i inköpsordern och då antingen följer ASME B16.34 eller köparens egna procedurer.
3. De fyra obligatoriska trycktesterna (Pressure Tests)
Enligt API 598, tabell 1, måste varje individuell ventil genomgå rigorösa trycktester i enlighet med skriftliga procedurer. Testutrustningen får inte applicera externa mekaniska krafter som riskerar att falskeligen tvinga säten eller flänsförband att täta (endast s.k. end-clamping för wafer-ventiler som är designade för att klämmas mellan rörflänsar tillåts under kontrollerade former).
A. Hållfasthetsprovning av ventilhus (Shell Test)
- Syfte: Validera att det tryckbärande godset (hus och överdel) är fritt från porositeter, gjutfel och strukturella brister.
- Utförande: Utförs genom att provtrycka det inre utrymmet i den monterade ventilen med ventiländarna stängda, ventilen delvis öppen och packboxen åtdragen (för att även testa stuffing box-väggarna).
- Trycknivå: Enligt API 598 Table 2 är provtrycket minst 1,5 gånger ventilens nominella tryckklass vid 38 °C (100 °F), avrundat uppåt till närmaste bar / 25 psig (exempelvis stannar Class 150-ventiler på ett provtryck motsvarande det som föreskrivs i ASME B16.34).
B. Spindeltätning / Backsäte (Backseat Test)
- Syfte: Säkerställa att spindelns sekundära tätning (backsätet i överdelen) håller tätt mot läckage upp i packboxen.
- Krav: Obligatoriskt för alla ventiler som har en backsätesfunktion (undantaget bälgstängda ventiler). Utförs med ventilen fullt öppen, packboxen lös eller omonterad, genom att trycksätta ventilens insida. För ventiler DN 100 (NPS 4) och mindre kan backsätetestet kombineras med shell-testet om man använder volymetriska mätmetoder.
- Observera: Godkänt backsätetest innebär inte att ventilen får packas om under drift när den står under tryck.
C. Lågtrycks- och högtryckstester av säten (Closure Tests)
- Syfte: Verifiera att stängningsorganet (slid, kägla, klaff eller kula) sluter tätt mot sätesringen.
- Lågtryckstest (Low-pressure Closure Test): Utförs i regel med luft eller inert gas vid 5,5 ± 1,5 bar (80 ± 20 psi). Ytorna ska vara helt rena från fett och olja (förutom en tunn film som förhindrar skärning). Detta är det absolut känsligaste testet för att fånga upp mekaniska ojämnheter i metall-mot-metaltätade ytor som högtrycksvatten kan ”blåsa förbi”.
- Högtryckstest (High-pressure Closure Test): Utförs med vätska eller gas vid ett tryck som överstiger driftstrycket (enligt Table 3). Kritiskt anmärkningsvärt: Högtrycksprovning av mjuktätande ventiler (resilient-seated) kan skada eller degradera den mjuka tättypen, varför standarden rekommenderar att högtryckstestet utförs före eventuellt lågtryckstest om båda ska göras.
D. Dubbla Block- och ”blödningstester” (DBB / Double Block and Bleed)
- För ventiler som specificeras som DBB (Double Block and Bleed) krävs antingen successiva eller simultana högtryckstester av sätena, där läckage in i ventilhusets mittersta kavitetsutrymme kontrolleras via en dräneringsport (Location ”G” enligt ASME B16.34).
4. Testvätskor, trycknivåer och varaktighet
Standardens kapitel 5 dikterar exakt vad som gäller för medier och tider:
- Testvätskor (Section 5.6):
- Vätskor: Vatten (som kan innehålla korrosionshämmare). För rostfria/syrafasta ventiler måste vattnets kloridinnehåll dokumenteras och understiga 50 ppm. Alternativt fotogen eller icke-korrosiva oljor.
- Gaser: Luft, kväve eller annan inert gas.
- Varaktighet (Table 4): Trycket måste upprätthållas under en föreskriven minimitid efter att ventilen är helt förberedd och står under fullt tryck. Tiderna varierar med dimensionen:
- ≤ DN 50 (NPS 2): Shell = 15 sek, Closure (övriga) = 15 sek, Check-ventiler = 60 sek.
- DN 65–150 (221–6″): Shell = 60 sek, Closure = 60 sek.
- DN 200–300 (8–12″): Shell = 120 sek, Closure = 120 sek.
- Större än DN 300 (>12″): Shell upp till 600 sekunder (10 minuter) beroende på dimension.
5. Godkännandekriterier och läckagegränser (Test Leakage)
API 598 gör en knivskarp skillnad på tryckgränser beroende på var läckaget sker:
A. Ventilhus, packbox och backsäte (Section 5.9.1)
- Absolut noll tolerans: Inget synligt läckage tillåts överhuvudtaget.
- Vid vätsketest innebär detta noll droppar och noll fukt/vätning av de yttre ytorna. Vid gastestet får inga bubblor detekteras.
- Undantag för packbox: Om en ventil har en justerbar packbox tillåts ett mindre läckage under själva shell-testet, förutsatt att tillverkaren kan bevisa att packboxen håller tätt vid ventilens nominella drifttryck vid 38 °C utan synligt läckage.
B. Sätestäthet / Closure Leakage (Table 5)
Läckagegränserna vid stängt läge skiljer sig drastiskt mellan mjuktätande och metalliska säten:
- Mjuktätande ventiler (Resilient-seated): Tillåter absolut noll läckage (0 droppar/0 bubblor under den föreskrivna testtiden i tabell 4).
- Metall-mot-metall-tätande ventiler: Tillåter en strikt kvoterad läckagemängd baserad på ventilens storlek (DN/NPS) enligt API 598 Table 5:
- Vätsketest: Exempelvis tillåts 0 droppar för ≤ DN 50, och därefter en successiv ökning (t.ex. 8 droppar/minut för DN 100, upp till 96 droppar/minut för DN 1200). (Notera att 1 ml räknas som 16 droppar).
- Gastest: Mätning sker ofta med bubbelapparat (”bubbler” enligt figur 1), där tillåtna bubblor per minut är noggrant specificerade i tabellen (t.ex. 0 bubblor för små ventiler, 24 bubblor/minut för DN 150).
6. Dokumentation och spårbarhet (Certification)
När alla tester är godkända sammanställs leveransdokumentationen:
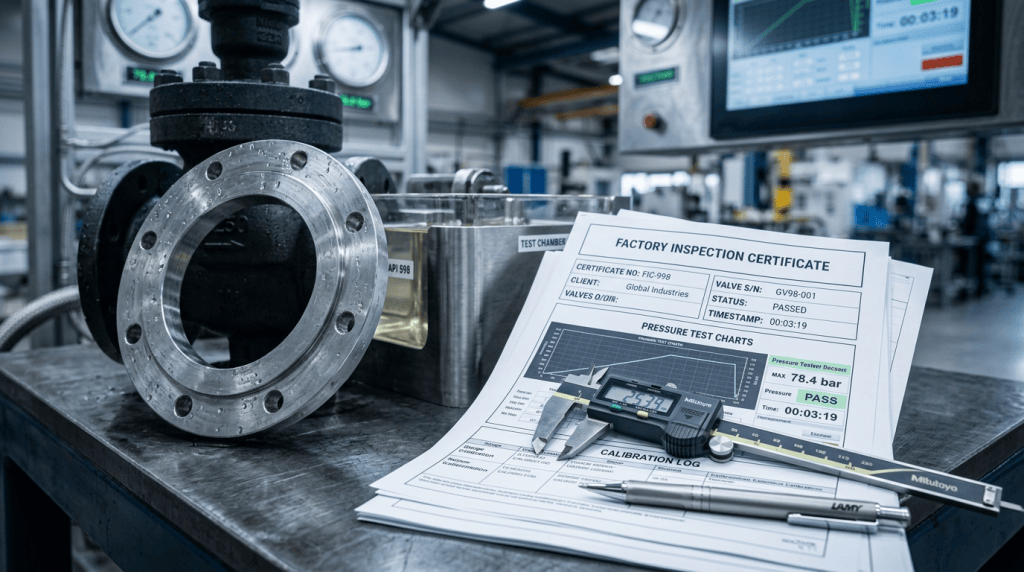
- Certificate of Compliance (7.1): Utfärdas av tillverkaren i enlighet med inköpsordern för att intyga att ventilen uppfyller API 598.
- Material Test Reports / MTRs (7.3): Om köparen begärt det ska spårbarhetsrapporter för tryckbärande komponenter finnas tillgängliga, där tillverkaren tar fullt juridiskt ansvar för materialdata och spårbarhet bak till råmaterialproducenten.
Vår kundförsäkran – kvalitet utan genvägar
Att ställa krav på att ventiler är provtryckta och certifierade enligt API 598 eliminerar risken för fatala läckage på anläggningen.
Vi på CynerG Group AB säkerställer i samarbete med MRC Global att varenda ventil ni köper in levereras med fullständig verifiering, korrekta testcertifikat och utan avsteg från gällande standarder.